
Usinagem 3 eixos, 3+2 e 5 eixos: quais são as diferenças?
A escolha entre usinagem 3 eixos, 3+2 e 5 eixos influencia o acesso às superfícies da peça, a quantidade de fixações e a programação CNC. Para definir a estratégia adequada, é necessário entender como cada modalidade controla a posição e a orientação da ferramenta durante o corte.
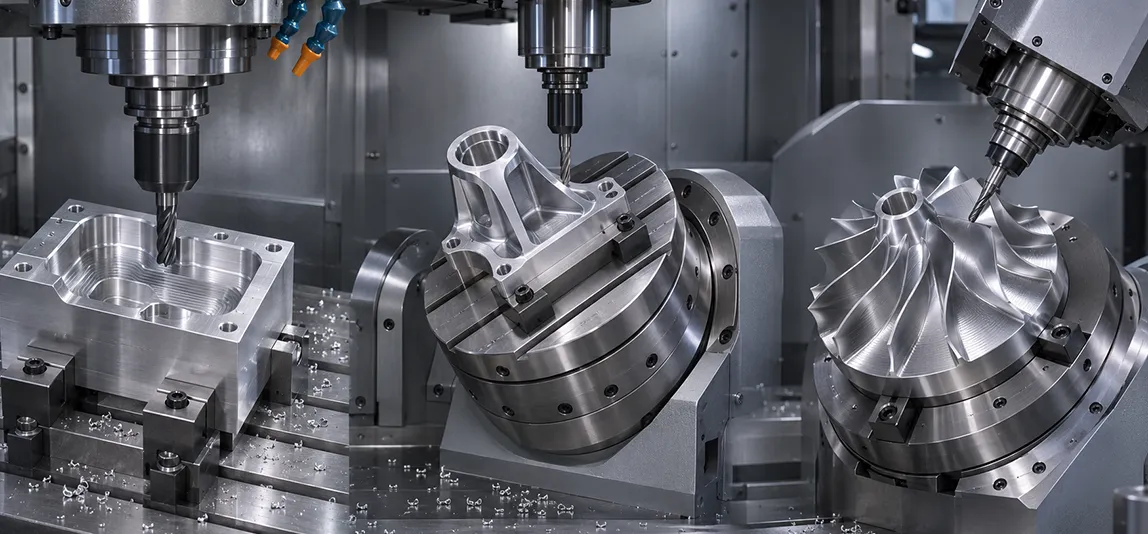
Na usinagem de 3 eixos, a ferramenta se desloca em X, Y e Z, mantendo sua orientação. Na usinagem 3+2, dois eixos rotativos posicionam a peça ou o cabeçote antes do corte. Já na usinagem simultânea de 5 eixos, a orientação pode variar durante a trajetória.
Essas diferenças ajudam a determinar quais geometrias podem ser fabricadas e como organizar as operações. A seguir, entenda as características de cada alternativa.
O que é usinagem de 3 eixos?
Na usinagem de 3 eixos, os movimentos lineares em X, Y e Z controlam o deslocamento relativo entre a ferramenta e a peça. A direção do eixo da ferramenta permanece fixa durante a operação.
Essa modalidade permite executar desde operações em peças prismáticas até o acabamento de superfícies tridimensionais. Portanto, trabalhar com três eixos também possibilita fabricar geometrias curvas, desde que exista acesso adequado para a ferramenta.
As aplicações incluem cavidades, contornos e superfícies de moldes. Quando é necessário alcançar outra face, pode ser preciso reposicionar e fixar novamente o componente.
O principal critério é a acessibilidade: a ferramenta e seu suporte precisam alcançar a região de corte sem interferir na peça ou nos dispositivos de fixação.
O que é usinagem 3+2?
Também chamada de usinagem indexada ou posicional, a usinagem 3+2 combina três eixos lineares com dois eixos rotativos.
Os eixos rotativos definem uma orientação para a operação. Depois desse posicionamento, permanecem fixos durante o corte, enquanto os movimentos de usinagem acontecem nos três eixos lineares.
Conforme a configuração da máquina, a mudança de orientação pode ocorrer pela mesa, pelo cabeçote ou pela combinação dos dois.
Imagine uma peça com regiões distribuídas em diferentes inclinações. A estratégia 3+2 permite trabalhar cada região com uma orientação específica, sem exigir que a inclinação varie continuamente durante a remoção de material.
Em determinadas aplicações, isso melhora o acesso e permite utilizar ferramentas mais curtas. A divisão da superfície em diferentes regiões, porém, exige atenção às transições entre as operações.
O que é usinagem simultânea de 5 eixos?
Na usinagem simultânea de 5 eixos, os movimentos lineares e rotativos podem ser coordenados durante o corte. Assim, a orientação da ferramenta em relação à peça pode mudar ao longo da trajetória.
Essa capacidade oferece mais liberdade para trabalhar superfícies complexas e controlar a aproximação da ferramenta. Recursos CAM para esse tipo de operação permitem definir diferentes formas de conduzir a trajetória e controlar o eixo da ferramenta.
A expressão “simultânea” descreve essa capacidade de coordenação. Ela não significa que os cinco eixos precisam se movimentar continuamente em todos os trechos do programa.
Também é importante distinguir a máquina da estratégia: um equipamento com cinco eixos pode executar operações de três eixos, operações indexadas e operações simultâneas, conforme seus recursos e a programação.
Comparativo entre usinagem 3 eixos, 3+2 e 5 eixos
| Critério | 3 Eixos
|
3 + 2 | 5 Eixos Simultâneos
|
|---|---|---|---|
| Movimentos durante o corte | Três eixos lineares | Três eixos lineares, após o posicionamento angular | Movimentos lineares e rotativos coordenados |
| Orientação da ferramenta | Fixa | Fixa em cada orientação programada | Pode variar ao longo da trajetória |
| Acesso às superfícies | Limitado à orientação disponível | Ampliado pelo posicionamento angular | Ampliado pela mudança de orientação durante o corte |
| Uso típico | Superfícies acessíveis com eixo fixo | Regiões que podem ser usinadas em orientações fixas distintas | Superfícies que exigem controle variável da orientação |
Como escolher a estratégia de usinagem?
O número de eixos deve ser analisado junto com as necessidades da peça. Antes de definir o processo, vale responder:
- As superfícies podem ser alcançadas mantendo a ferramenta em uma direção fixa?
- O posicionamento angular entre operações atende às regiões que precisam ser usinadas?
- Existe necessidade de variar a orientação durante o corte?
- A máquina, o comando CNC e a programação suportam a estratégia pretendida?
- Como serão verificadas as interferências entre ferramenta, suporte, peça e fixação?
Essas perguntas ajudam a evitar uma escolha baseada apenas na complexidade aparente do componente.
Uma peça pode combinar diferentes estratégias. Regiões acessíveis podem receber operações de três eixos, enquanto outras exigem posicionamento indexado ou movimentos simultâneos. A própria documentação Siemens apresenta o uso combinado dessas modalidades no planejamento da usinagem. Manual de fresamento com SINUMERIK.
Qual é o papel do software CAM?
O software CAM permite transformar a geometria da peça em trajetórias de ferramenta e preparar a programação para a fabricação.
Em operações multieixos, esse trabalho envolve controlar a orientação da ferramenta, analisar o acesso às superfícies e verificar os movimentos previstos. O pós-processamento e a simulação também fazem parte da preparação do processo, conforme os recursos da solução utilizada.
Soluções como o NX CAM oferecem recursos para diferentes necessidades de programação CNC. A definição do ambiente deve considerar as peças produzidas, as máquinas disponíveis e a capacitação da equipe.
Desenvolva sua programação de usinagem com a PLMPRO
Entender as diferenças entre usinagem 3 eixos, 3+2 e 5 eixos ajuda a avaliar quais recursos fazem sentido para cada operação e quais competências precisam ser desenvolvidas na programação.
Oferecemos treinamentos e cursos de NX CAM para profissionais que desejam iniciar ou ampliar seus conhecimentos na programação de centros de usinagem CNC.
Entre em contato e converse com nossa equipe sobre as necessidades da sua empresa.